



Reinforced PVC Drop Stitch para sa SUP
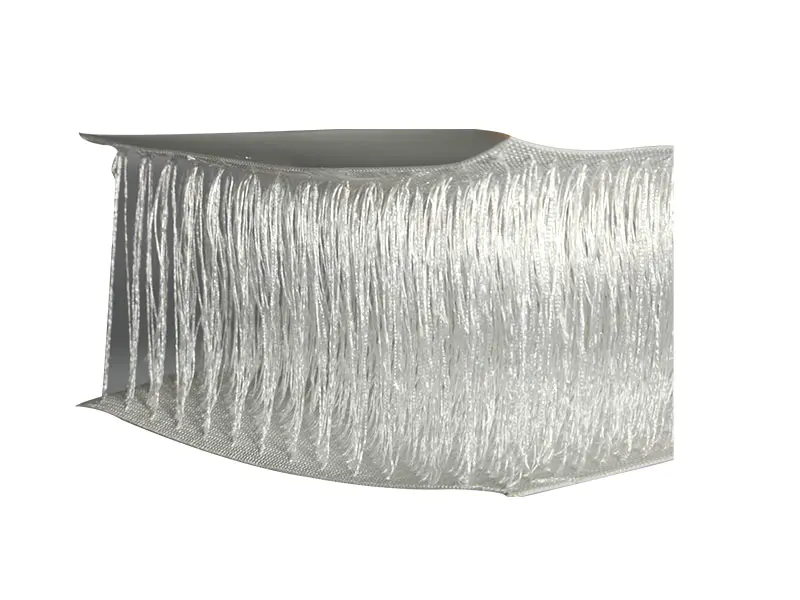
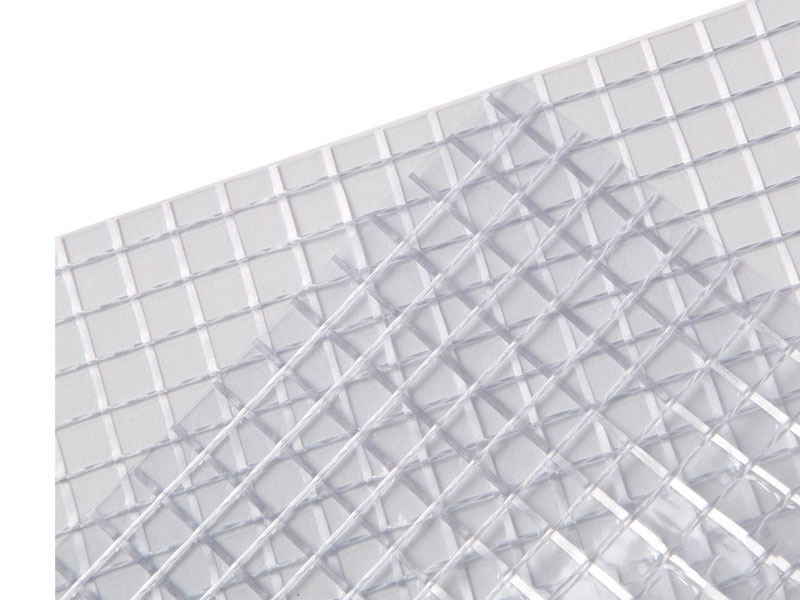
Reinforced PVC Drop Stitch para sa SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Paano Binabago ng Reinforcement ang Drop Stitch Behavior
Mga Parameter ng Materyal
Kung Saan Napupunta ang Tela sa isang SUP Assembly
Deck Panel
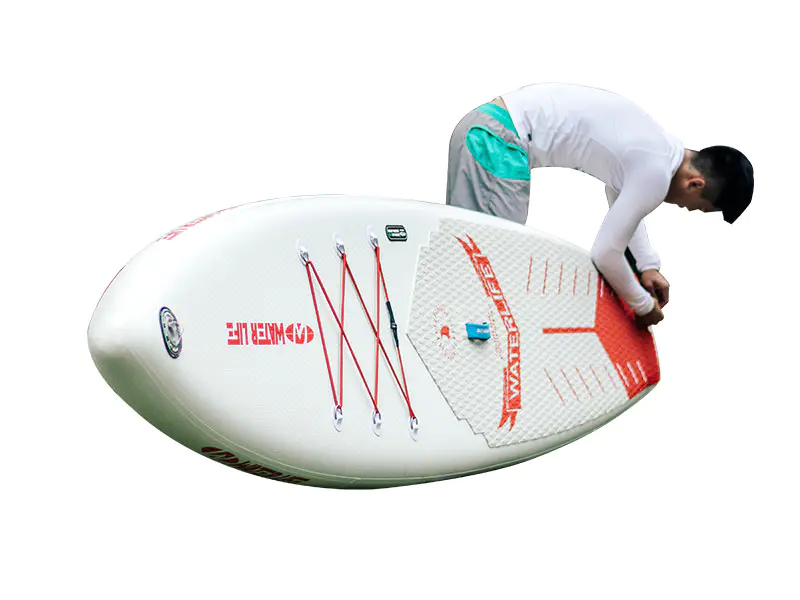
Ang tuktok na drop stitch panel ay bumubuo sa nakatayong ibabaw. Kinokontrol ng reinforcement dito ang deck deflection at sinusuportahan ang EVA traction pad bond.
Hull Panel
Ang ilalim na panel ay gumagamit ng parehong reinforced na tela. Ang masa ng patong sa mukha na ito ay madalas na tinutukoy sa itaas na dulo ng hanay upang labanan ang abrasion mula sa mga paglulunsad sa beach at mababaw na pagdikit ng tubig.
Riles Band
Ang side rail ay nag-uugnay sa deck at hull. Ang Reinforced PVC Drop Stitch para sa SUP ay hinangin sa PVC-coated sidewall fabric, at ang lapad ng rail band ay tumutukoy sa kapal at outline ng board.
Pampalakas ng Ilong at Buntot
Ang mga karagdagang patches ng parehong tela ay hinangin sa ilong at buntot upang sumipsip ng mga impact at para i-angkla ang valve at fin box assemblies.
Mga Tanong sa Produksyon at Sourcing
Sa anong presyon ng inflation dapat suriin ang natapos na board?
Reinforced PVC Drop Stitch para sa SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Paano nakakaapekto ang reinforcement sa natapos na timbang ng board?
Ang reinforced drop stitch ay nagdaragdag ng 15% hanggang 25% sa panel weight kumpara sa karaniwang drop stitch na may parehong kapal. Para sa 10'6" na board na may 120 mm core, ang reinforced deck at hull panel ay karaniwang nagdaragdag ng 1.2 kg hanggang 1.8 kg sa natapos na board. Dapat ayusin ng mga fabricator ang rail band width o accessory layup upang mabayaran kung saan nakatakda ang target na bigat ng board ayon sa retail specification.
Maaari bang hinangin ng mainit na hangin ang tela sa halip na HF?
Ang hot-air welding ay ginagamit para sa mga rail band at repair patch, ngunit ang pangunahing deck-to-hull seam sa reinforced drop stitch panels ay karaniwang pinagsama ng high-frequency welding. Ang hot-air welding ng mga drop stitch panel ay nangangailangan ng dalawang panig na proseso ng pag-init at maingat na kontrol sa temperatura upang maiwasan ang pagbagsak ng vertical yarn array sa seam line. Dapat ma-verify ang lakas ng balat sa isang test coupon mula sa bawat lote ng produksyon.
Ano ang nagiging sanhi ng delamination sa pagitan ng coating at ng yarn array?
Ang delamination sa mga yarn anchor point ay nagreresulta mula sa hindi sapat na pagpasok ng coating sa scrim sa panahon ng paggawa o mula sa sobrang init sa panahon ng hinang. Ang lakas ng anchor ng mga patayong sinulid ay dapat ma-verify sa pamamagitan ng isang pull-out test sa isang sample na 50 mm square. Ang mga halagang mas mababa sa 250 N ay nagpapahiwatig ng isyu sa coating adhesion sa papasok na tela, hindi problema sa welding.
Imbakan at Pagproseso
- Mag-imbak ng mga rolyo ng Reinforced PVC Drop Stitch para sa SUP sa isang tuyong lugar sa 15°C hanggang 25°C, na inilatag nang pahalang sa isang rack na sinusuportahan ng core. Huwag i-stack ang mga roll na higit sa dalawang taas, dahil ang compression ay nakakasira sa vertical yarn array.
- Hayaang maabot ng mga rolyo ang temperatura ng pagawaan sa loob ng 24 na oras bago hiwain. Ang cold drop stitch na tela ay hindi gaanong sumusunod sa mga yarn anchor point at maaaring pumutok sa panahon ng pagputol o pagpoposisyon ng panel.
- Gumamit ng matalim na rotary cutter o CNC cutting table. Siyasatin ang bawat gupit na gilid kung may maluwag o nahugot na sinulid bago hinang; ang mga nakausli na sinulid ay nakakasagabal sa weld seam consolidation.
- Panatilihin ang HF welding electrodes at tooling na walang PVC residue. Ang pagtatayo ng nalalabi ay nagdudulot ng hindi pantay na pag-init at naisalokal na pagbagsak ng istraktura ng drop stitch sa tahi.
- Itabi ang mga natapos na tabla na deflated at flat, o bahagyang napalaki sa 5 psi, sa isang may kulay na lugar na malayo sa direktang sikat ng araw. Ang matagal na full-pressure na imbakan sa mainit na kapaligiran ay nagpapabilis sa pagkawala ng plasticizer sa mga welded seams.